Test della distanza z superiore: come ho risolto le stampe 3d difettose

Le stampe 3D fallite comportano non soltanto uno spreco di plastica, ma anche un consumo inutile di tempo ed energia elettrica. Quando i supporti ad albero si staccano dalla base o aderiscono eccessivamente al modello, il problema può dipendere dalle impostazioni del software di slicing e, in particolare, dalla distanza superiore del supporto, indicata come Top Z distance.
stampa 3d e supporti ad albero: il ruolo della top z distance
La Top Z distance identifica lo spazio presente tra la parte inferiore del modello e il supporto ad albero. Questo valore stabilisce quanto la stampante debba mantenere separati i due elementi durante la produzione.
Poiché le stampanti 3D lavorano con una precisione misurata in millimetri, il parametro non può essere impostato affidandosi a una semplice stima. Una distanza eccessiva può impedire al materiale di aderire correttamente al supporto, producendo il cosiddetto spaghetti failure, caratterizzato da filamenti disordinati. Una distanza insufficiente, invece, può rendere il supporto troppo aderente al modello, provocando il distacco della superficie inferiore e la comparsa di linee irregolari.
come trovare la distanza corretta dei supporti
il test top z distance per la stampa 3d
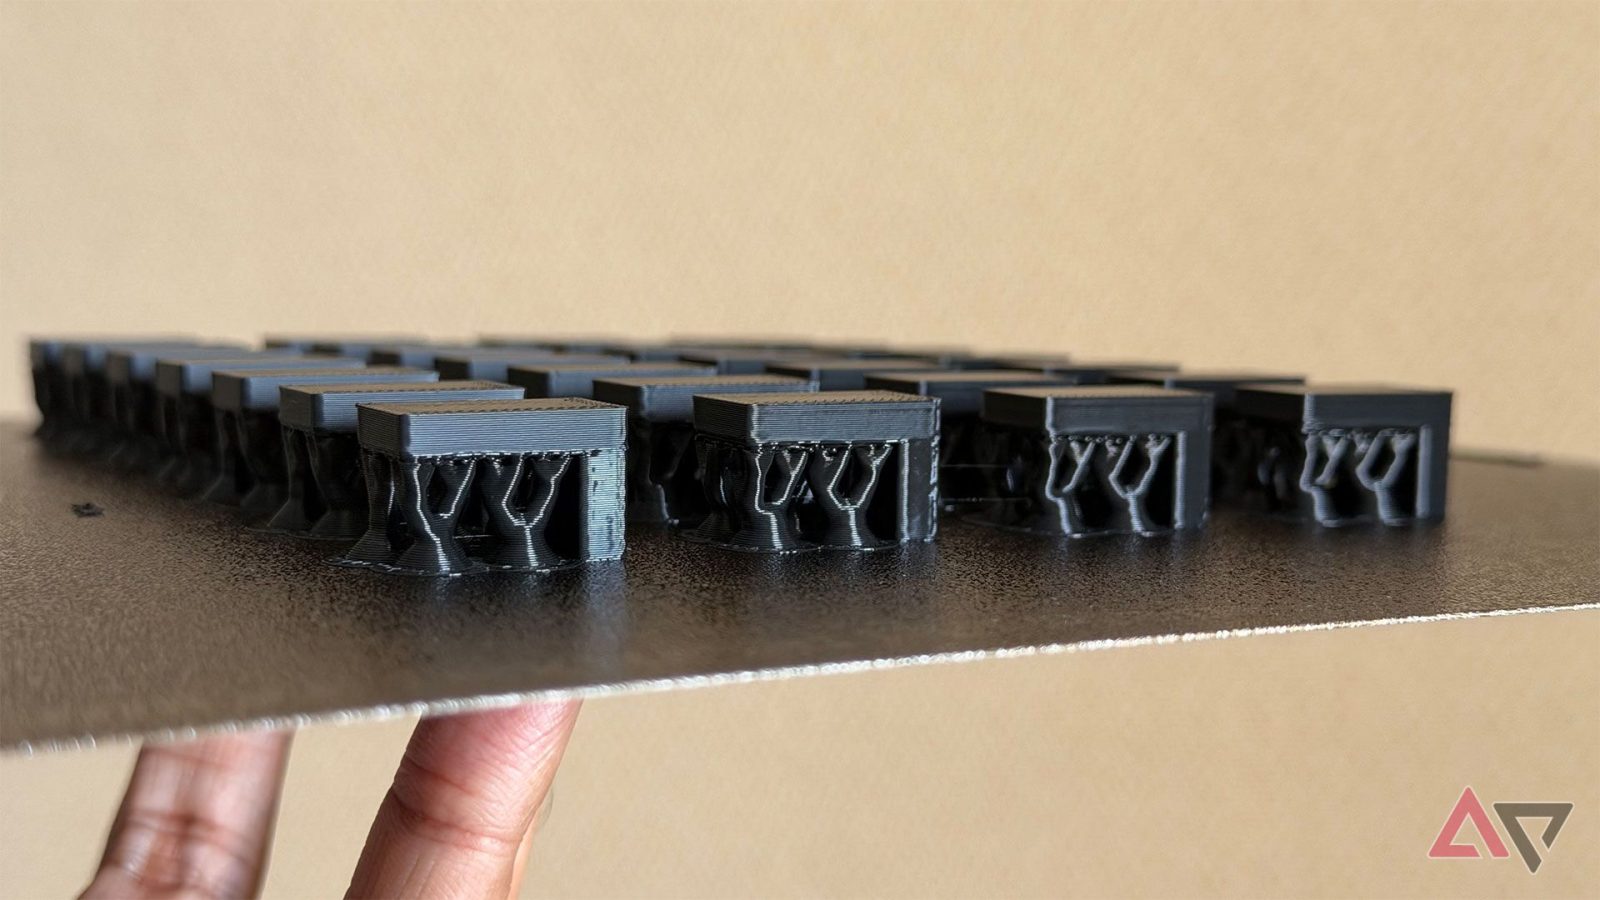
Per individuare il valore più adatto è possibile stampare un apposito Top Z distance support test. I file dedicati sono disponibili su piattaforme come MakerWorld, Printables e Thingiverse. Il modello di prova contiene diversi supporti con valori numerici differenti, così da consentire un confronto diretto tra le varie impostazioni.
Al termine della stampa occorre rimuovere i supporti dai singoli elementi. I risultati migliori corrispondono ai pezzi che si staccano con facilità, senza lasciare filamenti e senza danneggiare la superficie inferiore sostenuta. I valori difficili da separare o responsabili di strappi devono invece essere esclusi.
È consigliabile utilizzare un test con più di 15 valori di Top Z distance, così da ottenere un intervallo sufficientemente ampio. Il parametro si trova nella sezione Support, all’interno delle impostazioni avanzate del software di slicing.
filamento e impostazioni dei supporti
La distanza corretta non è necessariamente uguale per tutti i materiali. Quando cambia il tipo di filamento, è quindi necessario ripetere la prova. PLA e PETG, per esempio, possono richiedere valori di Top Z distance differenti. Un singolo test non è sempre sufficiente per individuare l’impostazione più efficace per ogni stampante e materiale.
umidità del filamento e stampe 3d fallite
come conservare correttamente il materiale
L’umidità rappresenta un altro fattore in grado di compromettere la riuscita delle stampe 3D. Il problema può passare inosservato, soprattutto quando viene utilizzato filamento TPU. Un materiale umido presenta una scarsa adesione tra gli strati e può rendere meno affidabili anche i supporti ad albero.
Per limitare l’esposizione all’umidità è possibile utilizzare perle di gel di silice all’interno di un contenitore stampato in 3D, conservandolo vicino alla bobina. In assenza di un sistema AMS chiuso, può essere utile ricorrere a un essiccatore dedicato per filamenti. Sono disponibili modelli progettati per una o due bobine, mentre l’AMS di Bambu Lab offre una soluzione adeguata, sebbene più lenta rispetto agli essiccatori specifici.
La combinazione tra test della Top Z distance, scelta del valore corretto e controllo dell’umidità consente di ridurre gli incidenti legati ai supporti ad albero e di diminuire la frequenza delle stampe non riuscite.